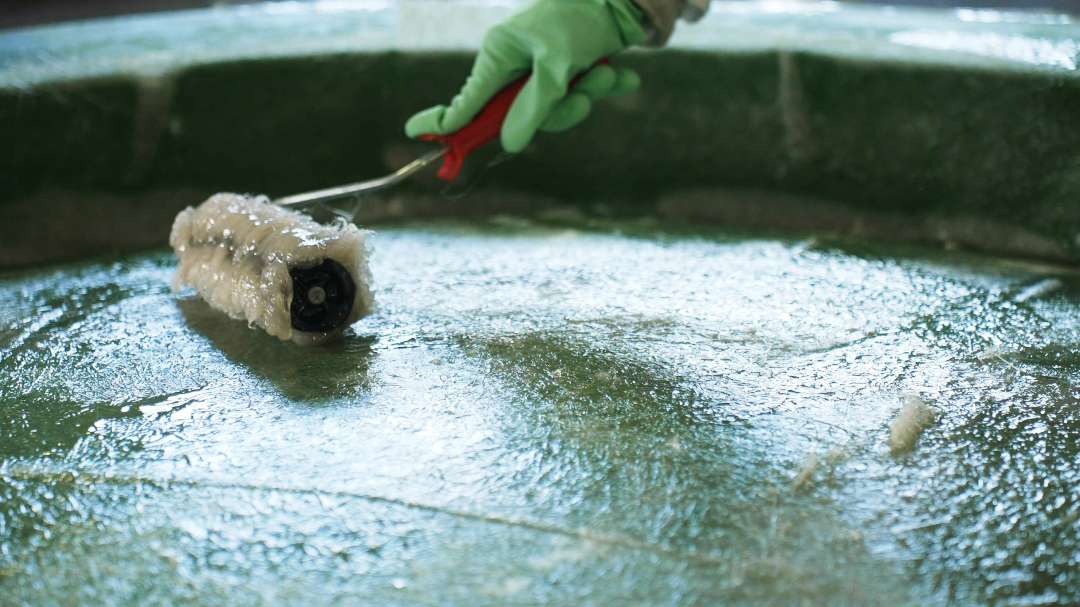
Контактное формование — это метод формования изделий из полимерных композиционных материалов в открытой форме.
Материал укладывают или напыляют на поверхность, а форму он принимает под собственным весом и усилием ручного инструмента. Закрывать оснастку и прикладывать давление извне не нужно. Внешне технология напоминает послойную выкладку, где каждый слой — это стекломат или стеклоткань, пропитанные смолой. От того, как уложены эти слои, напрямую зависят прочность и долговечность изделия.
Контактное формование включает два процесса:
- Ручная укладка (lay-up). Формовщик послойно выкладывает в форму стекломат или стеклоткань, пропитывает их смолой и прикатывает валиком, удаляя воздух. Слои набираются до проектной толщины.
- Напыление (spray-up). Ровинг (непрерывную нить) рубят на короткие отрезки и подают в форму вместе со смолой и катализатором. Получается армированный «пирог» из короткого волокна.
Производственный цикл контактного формования
- Подготовка формы. На оснастку наносят разделительный состав (иначе готовое изделие не снять). Иногда дополнительно наносят гелькоат: он формирует внешний слой и защищает стеклопластик от влаги и ультрафиолета.
- Укладка армирующего материала. Стекломат или стеклоткань выкладывают вручную.
- Пропитка связующим. Смолу (чаще всего полиэфирную, реже — винилэфирную или эпоксидную) наносят кистью, валиком или распылителем.
- Уплотнение. Прикаточными валиками удаляют воздух и равномерно распределяют смолу. Операция повторяется слой за слоем.
- Полимеризация. Форму оставляют при комнатной температуре — от нескольких часов до суток, в зависимости от системы отверждения и толщины.
- Извлечение и доработка. Изделие снимают с формы, обрезают края, сверлят отверстия, шлифуют.
Особенности контактного формования
- Стекловолокно не ложится плотно в острые внешние или внутренние углы — там остаётся воздух или материал топорщится. Поэтому минимальный радиус закругления обычно держат в районе 3 мм, но лучше от 6 мм. Для напыления ограничение мягче, для укладки — жёстче.
- Смола отверждается экзотермически: чем толще слой, тем сильнее разогрев и тем выше риск усадки, коробления и внутренних напряжений. Поэтому толщину набирают ступенчато, с перехлёстом слоёв, а не «за один раз». Ориентир — 8–10 мм как комфортная суммарная толщина; минимальная при укладке — около 0,8 мм, при напылении — около 1,5 мм.
- Ручное уплотнение не даёт той однородности, которую дают вакуумная инфузия или препреги. Отсюда — разброс прочности от изделия к изделию и от партии к партии.
- Полиэфирные смолы выделяют стирол при открытой переработке. На производстве требуется наличие вентиляции, использование работниками СИЗ и организация участка.
Преимущества и недостатки контактного формования
Преимущества:
- Можно создавать изделия любой формы и очень больших габаритов.
- Дешёвая оснастка по сравнению с закрытыми методами.
- Можно устанавливать закладные детали, сэндвич-наполнители, локальные усиления.
- Технология экономически оправдана для единичного, опытного и мелкосерийного производства.
- Высокая доля ручного труда и низкая производительность.
- Качество напрямую зависит от квалификации формовщика.
- Сложно гарантировать стабильность физико-механических свойств.
- Опасный контакт со стиролом и ограничения по санитарным нормам.
Применение контактного формования
Контактным формованием производятся:
- кузовные детали и элементы тюнинга (крылья, крыши, прицепы);
- сантехника и промышленные ёмкости (ванны, желоба, мойки, бочки, цистерны, баки, бункеры);
- несущие строительные конструкции (стеновые панели, двери, оконные блоки);
- корпуса, палубы, надстройки для кораблестроения
- и другие изделия.
Перспективы контактного формования
Полной автоматизации контактного формования ждать не стоит, потому что для большей части номенклатуры это не окупается. Тренд другой: гибридные схемы, где ручные операции дополняются механизированными (напылительные установки, дозирующие системы, вакуумное уплотнение), а также переход части изделий на инфузию и RTM там, где важна стабильность свойств.
Но в случаях, когда нужна крупная деталь, малая серия и разумная цена оснастки, контактное формование остаётся рабочим инструментом. И главный залог надёжности в нём — по-прежнему квалификация формовщика.